АВТОМАТИЗИРОВАННАЯ ЛИНИЯ ДЛЯ ПРОИЗВОДСТА ГНУТЫХ МЕТАЛЛИЧЕСКИХ ПРОФИЛЕЙ (от 0,5 мм до 2,5 мм)
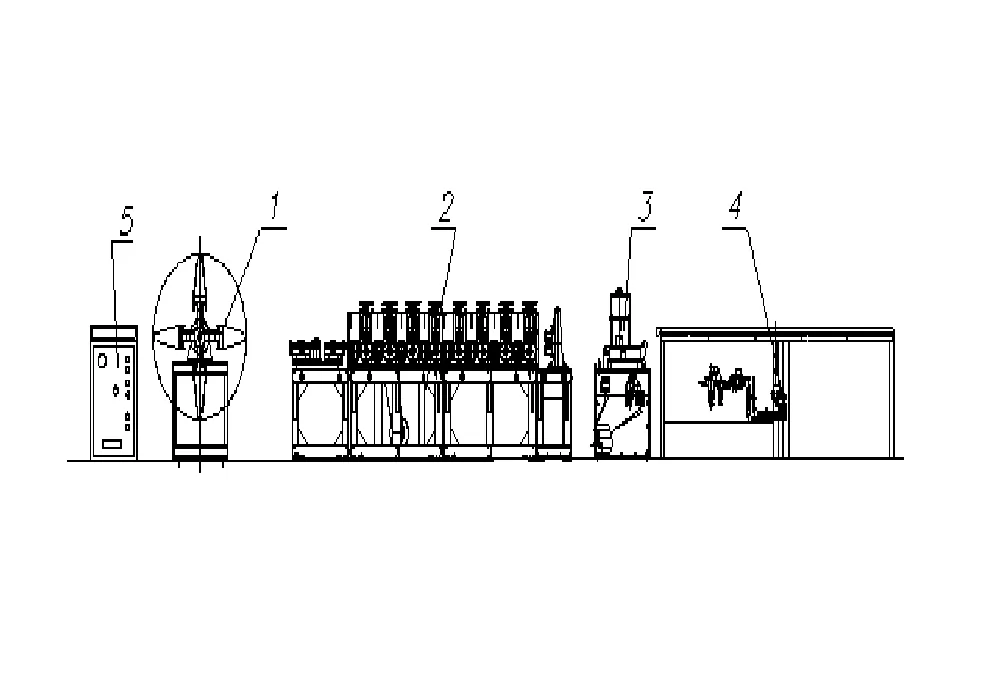
Общая информация
Линия позволяет получать различные профили, используемые в строительной индустрии: в качестве каркаса систем утепления зданий, армирования пластиковых окон, в мансардном строительстве, для изготовления легкосборных производственных и жилых зданий, для внутренней отделки помещений (аналоги систем «Knauf», «Rihter» и др. фирм) и облицовки фасадов зданий (сайдинг, софит и доборные элементы), а так же для изготовления металлических дверных коробок, каркасов дверей и ограждений лестничных маршей.
Высокое качество профилей обеспечивает последовательный метод профилирования, применяемый в линиях наряду с электронной системой управления и слежения за точностью прокатки и порезки готовых изделий.
Используемый материал
-оцинкованная или обычная углеродистая сталь;
-прокат рулонный тонколистовой с декоративно-защитным лакокрасочным покрытием;
-сталь нержавеющая и жаропрочная;
-алюминиевые сплавы (Д16, АМг6, В95, 1420, 1430)
Основные технические характеристики
Толщина материала, мм
0,5-2,5
Скорость профилирования, м/мин
до 15
Наибольшая глубина профилирования, мм
80
Потребляемая мощность, кВт
не более 35
Электропитание, В
380
Количество обслуживающего персонала, чел
2
Габаритные размеры
Длина, мм
16000
Ширина, мм
2000
Высота, мм
1300
Состав линии
Разматыватель рулона
Предназначен для разматывания и подачи рулонного материала в гибочно-прокатный станок.
Максимальная ширина рулона, мм -350
Внутренний диаметр рулонов, мм -460-510
Максимальный наружный диаметр рулона, мм -1200
Максимальный вес рулона, кг -3000
Механизм разжима ручной
Масса, кг -480
Гибочно-прокатный станок
Предназначен для производства мелкосортного гнутого профиля гибкой-прокаткой (в том числе «методом интенсивного деформирования») из различной металлической ленты с σВ не более 390 МПа. На станине станка установлены правильное устройство и устройство для протирки и смазки ленты. Переход с проката одного вида профиля на другой осуществляется путем замены формующих роликов. Время переналадки – 1-2 часа.
Толщина обрабатываемого материала, мм -0,5-2,5
Максимальная ширина заготовки, мм -310 (420)
Максимальная глубина профилирования, мм -80
Основа привода асинхронный электродвигатель
Масса станка, кг -5600
Устройство отрезки
Предназначено для отрезки профиля на мерные длины при непрерывной подаче профиля.
Максимальная ширина отрезаемого профиля, мм -360
Усилие пневмоцилиндра, кН -30,9
Рабочее давление в пневмосистеме, МПа -0,5-0,6
Масса устройства, кг -450
Стол приемный со сбрасывателем
Предназначен для приема готовых деталей и удаления их из рабочей зоны.
Максимальная длина принимаемого профиля, мм -5000
Максимальная ширина принимаемого профиля, мм -270
Масса стола, кг -220
Электронная система управления
Предназначена для задания длины отрезаемой детали и шага перфорации, индикации количества изготавливаемых деталей. Автоматика на базе «SIMENS». Электронный блок управления встраивается в шкаф-пульт управления.
Дискретность установки длины,мм -1
Максимальная задаваемая длина профиля, мм -9999
Максимальное количество отсчитываемых деталей, шт -9999
Максимальная длина шага перфорации, мм -9999
Время непрерывной работы в сутки, ч -не более 16
Масса электронного блока, кг -1
Электропитание, В -220±22
Сроки поставки
Срок изготовления линии от 3 месяцев.
Местоположение
Ульяновск, улица Врача Михайлова, 34
От того же пользователя:
Объявлений пока нет